Весь жизненный путь нашего оборудования по переработке полимеров (экструзионных машин, оборудования по переработке) увязаны с жизненным циклом основного компонента этих машин – шнековой пары: шнека и цилиндра. В этой статье мы разберем технологический путь этой конструкционной пары, посмотрим, какие нововведения были на пути ее технического прогресса и какие новации актуальны сегодня.
История шнековой пары началась почти 150 лет назад и прошла путь от простейшей машины для изготовления резины до сложных экструзионных линий, где используется цилиндр с лазерной наплавкой. Разберём, как менялись её конструкция и материалы на Западе, в СССР, в Китае / Тайване, и чем новая технология 3D-наплавки полезна переработчикам полимеров.
От простой обработки металла до лазерной наплавки: как развивалась шнековая пара
Итак, шнек и цилиндр находились под пристальным вниманием инженеров и технологов 150 лет. Вся её история – это борьба с двумя проблемами: износом металла и неравномерным плавлением полимера.
- 1879 год. Британец Мэтью Грей получает первый патент на шнековый пресс. В том же году английская фирма Shaw & Iddon строит машину с основными узлами современного экструдера. Перерабатывают тогда не пластмассы, а резину, в основном для изоляции кабеля.
- 1929 год. В США основана Xaloy (изначально Industrial Research, Inc., Нью-Касл, Пенсильвания). Компанию считают изобретателем биметаллических отливок: стальной корпус цилиндра с внутренним слоем из износостойкого сплава. Первый биметаллический цилиндр именно для переработки пластмасс установили в 1938 году на экструдер John Royle - той самой фирмы, чей одношнековый экструдер 1885 года считается прообразом современных машин. В СССР/России и Китае собственное производство биметаллических цилиндров и шнеков осваивали уже в 1980-е годы.
- 1935 год. Немецкая фирма Paul Troester выпускает экструдер для термопластов. Начинается непрерывная экструзия ПВХ и первых полиэтиленов.
- 1959 год. Швейцарец Шарль Майфер патентует барьерный шнек. Второй виток отделяет расплав от нерасплавленных гранул. С начала 1980 –х такие шнеки стали обычными для выдувных плёночных экструдеров.
- 2020 - е годы. Лазерная наплавка позволяет ставить защитный сплав только в нужные зоны цилиндра.
Советская школа. В СССР червячные прессы для пластмасс делали по единому размерному ряду. ГОСТ 14773-69 стандартизовал одночервячные прессы универсального назначения: диаметр червяка от 20 до 320 мм, длина в 20, 25 или 30 диаметров. Отсюда привычные обозначения вроде ЧП 90×30. Классификацию прессов разработал УкрНИИпластмаш, а двухчервячные прессы регламентировала отраслевая нормаль ОН 26-10-26-67. Среди оригинальных советских решений – двухступенчатые прессы с осциллирующим шнеком и разъёмной азотированной гильзой из двух половин.
Стандартным материалом шнековой пары стала азотируемая сталь 38Х2МЮА: азотированный слой 0,3–0,5 мм твёрдостью 870–1020 HV. Эту марку применяют и сегодня: российские заводы – под советским обозначением, китайские – под обозначением 38CrMoAlA. Азотирование хорошо справляется с первичным полиэтиленом. Но стеклонаполненные композиции, ПВХ, мелонаполненные композиции и вторичное сырьё изнашивают тонкий слой быстро. Именно поэтому отрасль перешла к биметаллическим цилиндрам, а теперь и к лазерной наплавке.
Азиатская школа. В Китае шнековое производство выросло из нескольких мастерских на одном острове. В 1982 году на острове Цзиньтан (Чжоушань, провинция Чжэцзян) изготовили первый шнек. В 1985 году местный мастер Хэ Шицзюнь собрал собственный станок для фрезерования шнеков, выполнил заказ шанхайского кабельного завода и основал завод. Из него позже выросла группа JWELL – один из крупнейших китайских производителей экструзионных линий. Местные шнеки стоили значительно дешевле импортных, и отрасль быстро растет. В 2019 году заводы острова Цзиньтан занимали более 70% внутреннего рынка шнеков для термопластавтоматов и выдувных экструдеров. В одной деревне Шаньтань сегодня работают более 150 шнековых производств.
На Тайване отрасль сложили специализированные заводы. Lung Chang работает с 1983 года, Nan Yun из Тайнаня – с 1993. Nan Yun делает биметаллические шнеки плазменной наплавкой: твёрдый слой толщиной 1,5 мм и твёрдостью 58–62 HRC. По данным компании, он в 2–3 раза износоустойчивее обычной термообработки. Это уже шаг к идее, которую сегодня развивает лазерная наплавка: защитный сплав наносится на рабочую поверхность, а не заменяет сталь целиком.
Новый этап: 3D-наплавка цилиндров от Xaloy
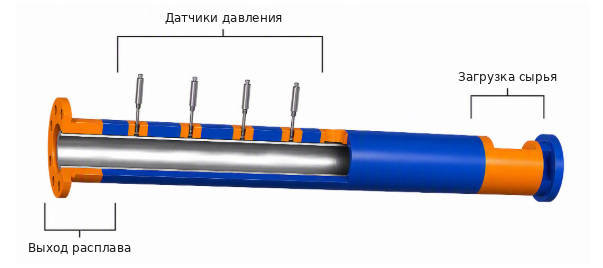
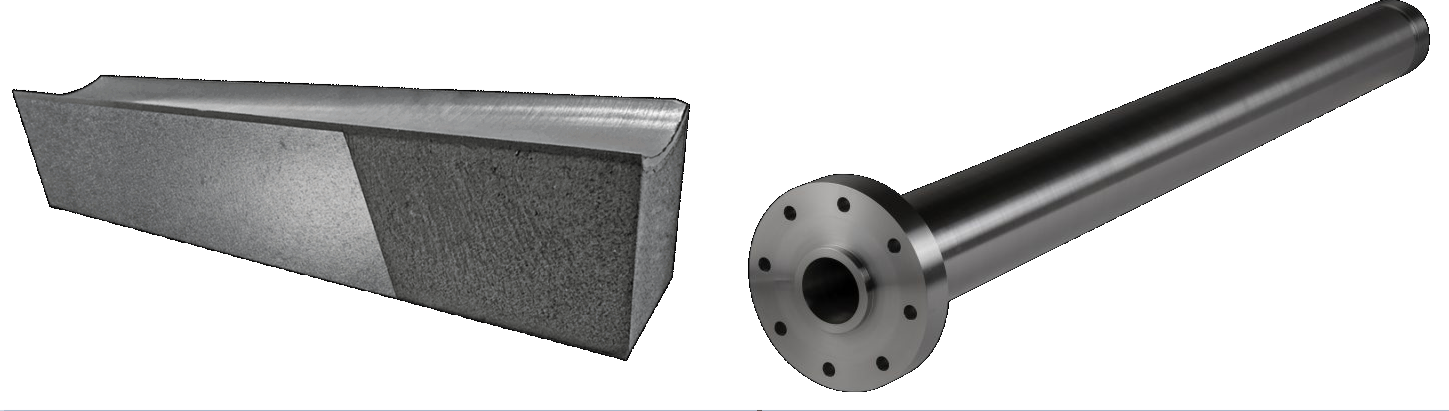
Американская компания Xaloy, один из ведущих производителей шнеков и цилиндров для экструдеров, предлагает по-новому проектировать цилиндры. С помощью аддитивных технологий (лазерной наплавки) коррозионностойкий сплав наносится не по всей длине цилиндра, а только на те участки, где он действительно нужен.
Коррозия никогда не бывает равномерной
Каждый процесс экструзии создаёт внутри цилиндра свою тепловую и химическую среду. Разрушение металла начинается локально – там, где сходятся высокая температура, давление, время пребывания расплава и агрессивная химия полимера. Особенно опасны:
- ПВХ и хлорированный ПВХ – выделяют соляную кислоту;
- фторполимеры – создают агрессивную среду при высоких температурах;
- антипирены, реактивные добавки и специальные инженерные пластики.
Традиционно же защитный сплав наносили равномерно по всей длине, независимо от того, где на самом деле изнашивается металл.
Что даёт 3D-наплавка
По данным Xaloy, новый подход решает сразу несколько задач. Защита ставится только в зонах риска, например у выхода расплава или возле портов. Производителю не нужно держать на складе заготовки из дорогого сплава под каждый диаметр: один и тот же материал наносится на цилиндры любого размера. Это сокращает сроки изготовления как стандартных, так и нестандартных цилиндров.
Ещё одно преимущество – свобода конструирования. Датчики давления и температуры расплава, порты для ввода добавок, красителей и газа можно разместить там, где это лучше для процесса, а не там, где позволяет технология изготовления.
Лазерная наплавка в Китае и на Тайване сегодня
Китайские производители запасных частей для экструдеров уже применяют ту же технологию. Компания Nanjing Zhitian из Нанкина наносит лазером на внутреннюю стенку цилиндра слой никелевого сплава с карбидом вольфрама толщиной около 2 мм. На выставке Chinaplas 2025 она показала цилиндр для крупного двухшнекового экструдера ZSK320 с наплавкой из своего сплава ZT735, где доля карбида вольфрама около 30%. По словам компании, такой слой защищает цилиндр от абразивного износа (стекловолокно, углеволокно, минеральные наполнители) и от химической коррозии (антипирены, сшивающие агенты, продукты разложения полимера). Данных о сроке службы в реальной эксплуатации Zhitian пока нет.
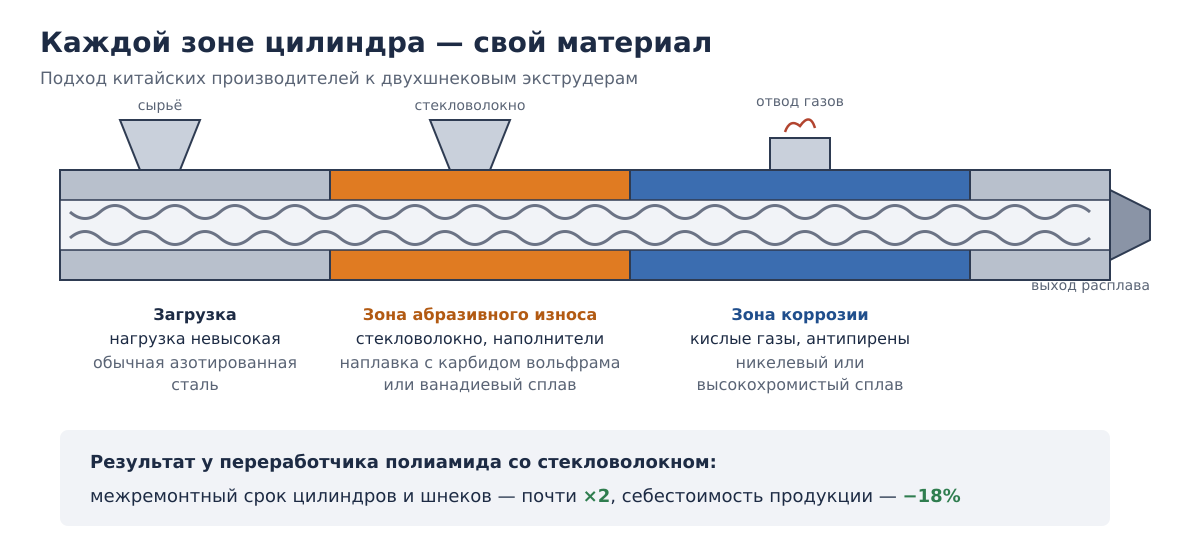
Сам принцип «каждой зоне – свой материал» китайские поставщики используют давно. Ещё в 2019 году шанхайская компания Yuanyuankang предлагала подбирать гильзы и шнековые элементы двухшнекового экструдера по зонам. В зоне трения после подачи стекловолокна – износостойкий ванадиевый сплав, в зоне выделения кислых газов – коррозионностойкий высокохромистый. Дорогой материал ставится только там, где он действительно нужен. По данным компании, у переработчика стеклонаполненного полиамида межремонтный срок цилиндров и шнеков вырос почти вдвое, а себестоимость продукции снизилась примерно на 18%.
На Тайване лазерная наплавка цилиндров, судя по открытым источникам, пока не стала серийной услугой. Тайваньские заводы делают ставку на проверенные решения: азотирование и твёрдое хромирование (Lung Chang), биметаллические цилиндры и плазменную наплавку шнеков (Nan Yun). Для выдувных экструдеров плёнки и линий переработки этого пока достаточно в большинстве случаев.
Почему это важно для переработчиков
Шнек и цилиндр – главные изнашиваемые узлы экструдера. От их состояния напрямую зависят производительность линии, температура расплава и качество плёнки. Технология Xaloy показывает, куда движется отрасль: шнековый цилиндр под инженерным фокусом становится деталью, произведенной под конкретный материал и процесс.
Да, сейчас в России мы не можем предложить такие шнековые пары или взять ее в ремонт по указанной технологии. Но мы готовимся, что скоро такие технологии появятся и у нас.
Страница, на которой можно заказать шнек
Дата публикации: 05 ноября 2026 года

